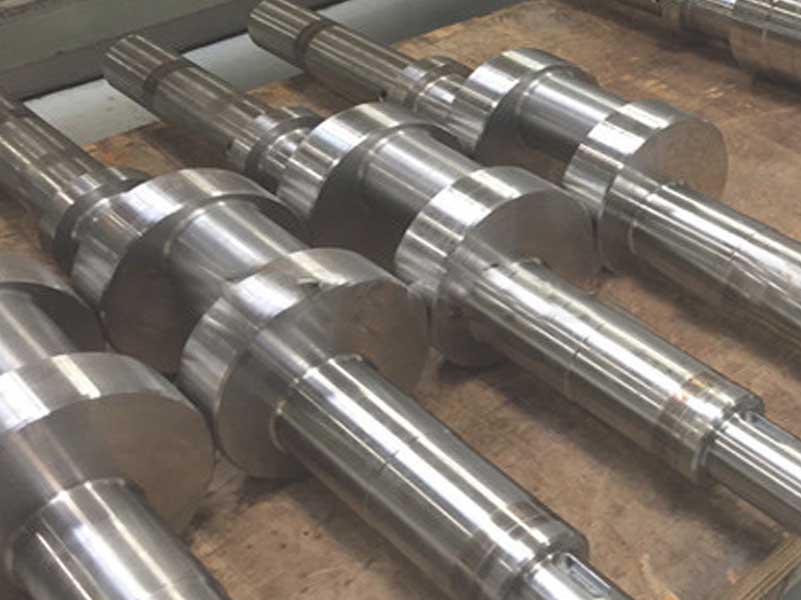
Trục rulo và con lăn công nghiệp là bộ phận trực tiếp tiếp xúc với vật liệu trong các dây chuyền cán tôn thép, in ấn bao bì, cán màng nhựa, sản xuất giấy, chế biến gỗ và dệt nhuộm. Sau thời gian dài vận hành liên tục dưới áp lực ép lớn, nhiệt độ cao và môi trường hóa chất mực in, bề mặt trục rulo rất dễ bị trầy xước, rỗ tổ ong, bong tróc lớp mạ cũ hoặc mòn cổ bạc đạn.
Thay vì phải đặt mua hoặc gia công nhập khẩu trục mới với chi phí cao và thời gian chờ đợi kéo dài làm gián đoạn sản xuất, giải pháp chế tạo, sửa chữa và phục hồi trục rulo, con lăn bằng công nghệ xi mạ crom cứng trực tiếp tại xưởng Công ty TNHH Vĩnh Thịnh Phát giúp khôi phục hoàn toàn độ đồng tâm, độ cứng 65 – 70 HRC và độ bóng gương chuẩn kỹ thuật, với chi phí chỉ bằng 20% – 30% so với thay mới.
Chế tạo và phục hồi trục rulo con lăn mạ crom cứng bóng gương tại Vĩnh Thịnh Phát
1. Các hư hỏng thường gặp khiến trục rulo, con lăn cần phục hồi ngay
Trong quá trình vận hành tại nhà máy, kỹ thuật viên cần đưa trục rulo đi kiểm tra và gia công phục hồi ngay khi xuất hiện các dấu hiệu sau:
- Bề mặt thân trục bị trầy xước, hằn vết hoặc lồi lõm: Do dị vật cứng lọt vào khe ép hoặc va chạm cơ học khi tháo lắp, tạo ra các đường sọc lỗi liên tục trên màng nhựa, bao bì in hoặc tấm tôn cán.
- Bong tróc, rỗ bề mặt hoặc oxy hóa rỉ sét: Hóa chất, dung môi mực in, hơi nước nóng ăn mòn qua các lỗ xốp li ti khiến lớp mạ cũ bị phồng rộp và bong từng mảng.
- Mòn cổ trục lắp vòng bi (bạc đạn): Cổ trục bị lỏng lưng bạc đạn gây rung lắc, tăng độ đảo tâm, tạo tiếng ồn lớn và làm sản phẩm cán ra bị lệch độ dày hai bên biên.
- Cong vênh trục hoặc mất độ đồng tâm: Trục hoạt động quá tải hoặc kẹt phôi đột ngột làm trục bị đảo khi quay tốc độ cao.
Cảnh báo kỹ thuật: Việc cố tiếp tục vận hành trục rulo đã bị trầy xước hoặc đảo tâm không chỉ tạo ra hàng loạt phế phẩm (lem mực, rách màng, hằn tôn) mà còn làm hỏng nhanh dao gạt mực, rách băng tải và phá hỏng ổ bi gối đỡ của toàn bộ cụm máy.
2. Yêu cầu kỹ thuật khắt khe khi gia công & xi mạ crom cứng trục rulo
Khác với các chi tiết cơ khí thông thường, trục rulo và con lăn công nghiệp có chiều dài lớn, đường kính đa dạng và đòi hỏi độ chính xác bề mặt cực kỳ đồng đều dọc theo toàn bộ thân trục. Chỉ cần sai lệch nhỏ về độ nhám hoặc độ dày mạ tại hai đầu trục cũng sẽ làm biến dạng sản phẩm khi ép cán.
Bảng thông số kỹ thuật trục rulo mạ crom cứng tại Vĩnh Thịnh Phát
- Độ cứng bề mặt lớp mạ: Đạt từ 65 đến 70 HRC (tương đương 850 – 1.050 HV), chống mài mòn cơ học vượt trội trước ma sát trượt và dao gạt.
- Độ nhám bề mặt hoàn thiện: Tùy chỉnh linh hoạt theo yêu cầu từng ngành — đạt độ bóng gương siêu mịn Ra < 0.02 – 0.05 µm (cấp độ 10–12) cho rulo cán màng, in ấn; hoặc xử lý mạ crom mờ / tạo nhám định hình chống trượt cho trục kéo sợi, dẫn hướng.
- Độ đảo hướng tâm (Run-out): Kiểm soát nghiêm ngặt sau mài tròn tinh ở mức ≤ 0.01 – 0.02 mm, đảm bảo trục quay êm và ổn định ở tốc độ cao.
- Độ dày lớp mạ crom đắp bù: Từ 0.05 mm đến 0.8 mm (có thể xử lý dày hơn đối với trục mòn sâu cần mài hạ cốt lớn).
- Khả năng chống dính & chống ăn mòn: Bề mặt crom trơ hóa học, chịu nhiệt tốt, dễ vệ sinh mực in, keo dán và nhựa nóng chảy bám dính.
Tìm hiểu thêm về công nghệ gia công xi mạ crom cứng và dịch vụ xi mạ crom cứng con lăn cán tôn tại xưởng chúng tôi.
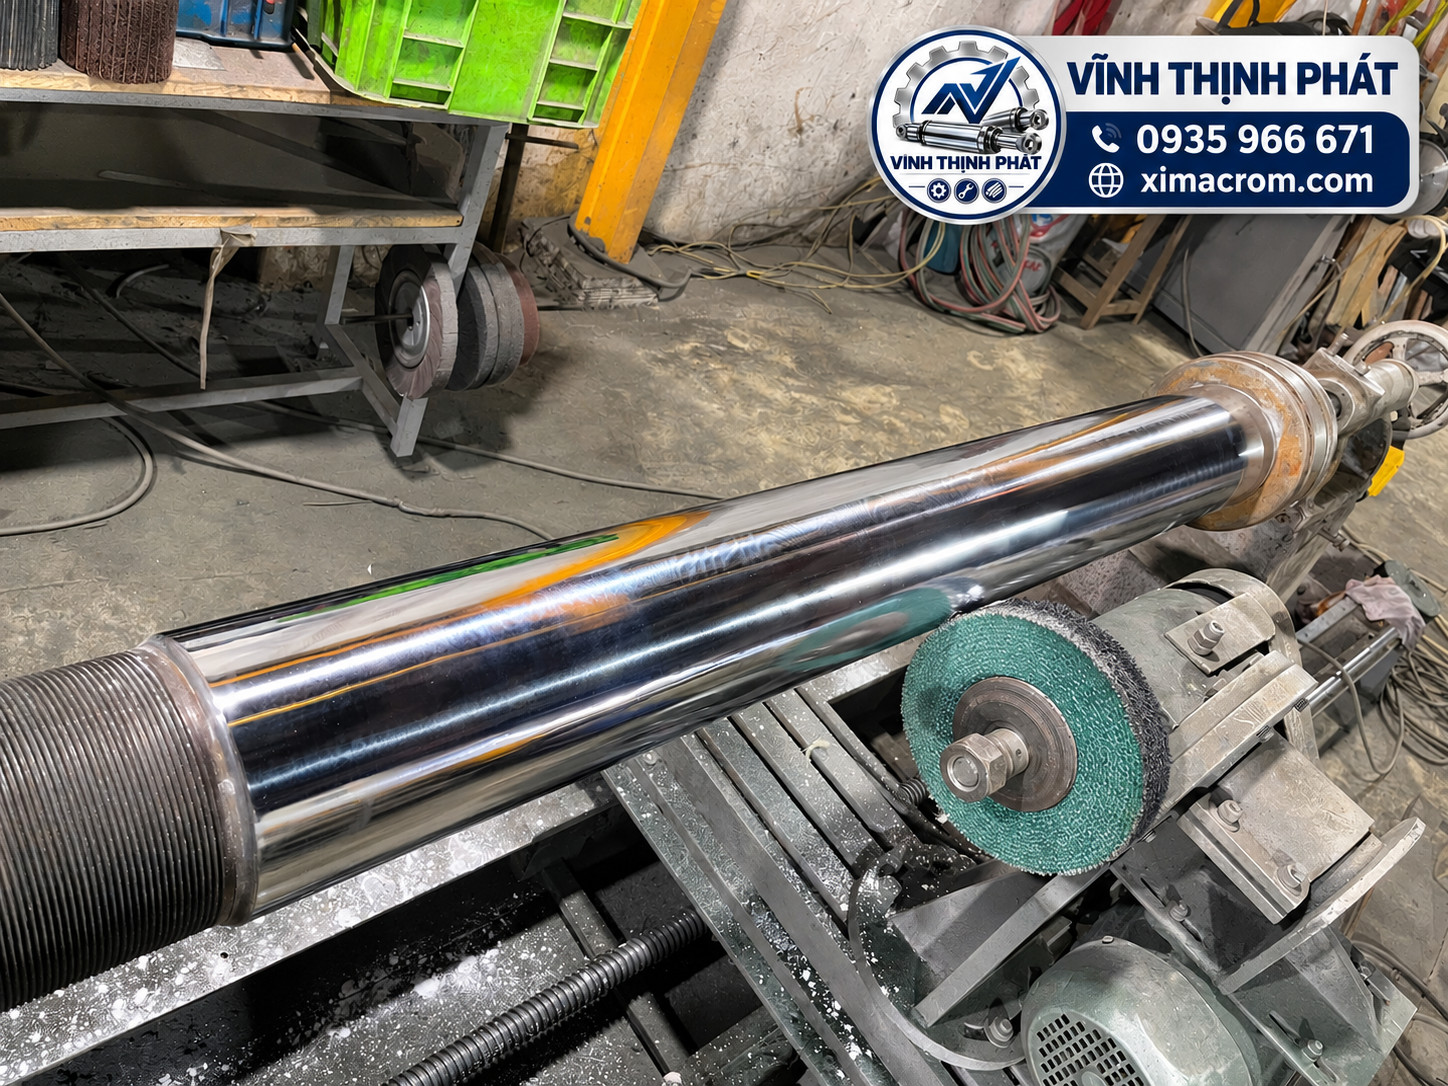
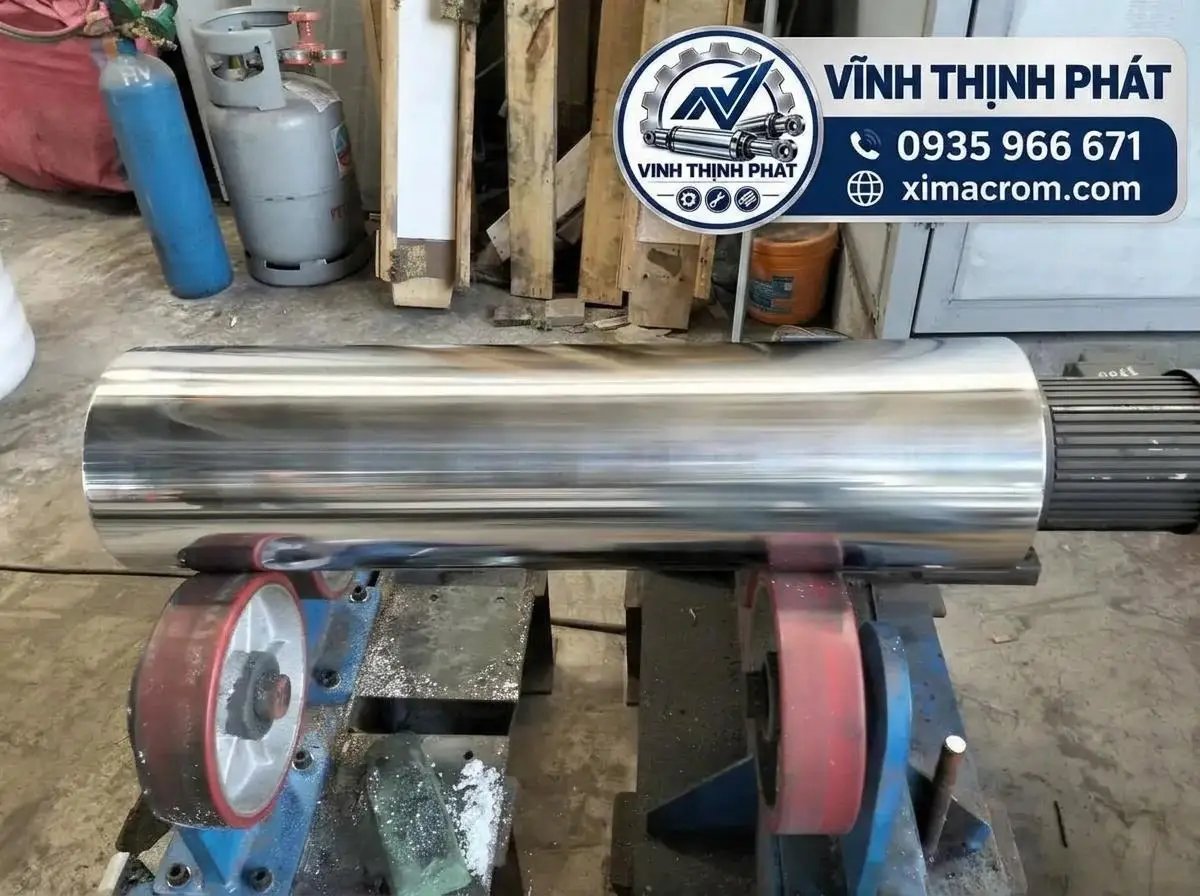
Phục hồi trục rulo đường kính lớn mạ crom cứng tại Củ Chi
3. Quy trình 6 bước chế tạo & phục hồi trục rulo chuẩn KCS tại Vĩnh Thịnh Phát
Tại xưởng Vĩnh Thịnh Phát (Củ Chi, TP.HCM), toàn bộ quá trình từ kiểm tra phôi cũ, chế tạo mới đến xi mạ và mài hoàn thiện trục rulo đều được thực hiện khép kín qua 6 bước kiểm soát chất lượng chặt chẽ:
Bước 1: Tiếp nhận, vệ sinh & Kiểm tra phôi đầu vào (KCS 1)
- Tẩy rửa sạch keo dán, mực in, nhựa cháy hoặc dầu mỡ công nghiệp bám lâu ngày trên thân trục.
- Đo kiểm bằng panme, thước cặp và đồng hồ so để xác định chính xác độ đảo trục, độ côn, độ oval, mức độ mòn cổ bạc đạn và chiều sâu vết xước.
Bước 2: Gia công cơ khí – Chế tạo mới hoặc Xử lý khuyết tật
- Với trục phục hồi: Nắn thẳng trục bị cong vênh nhẹ; tiến hành hàn TIG hợp kim bù các vết rỗ sâu, vết mẻ hoặc cổ bạc đạn bị mòn; sau đó tiện và mài hạ cốt bóc sạch hoàn toàn lớp mạ cũ đã lão hóa.
- Với trục chế tạo mới: Gia công phôi thép ống/thép đặc đúng vật liệu yêu cầu, hàn đầu trục, tiện mặt bích, cổ lắp vòng bi và gia công tinh chuẩn bị bề mặt trước mạ.
Bước 3: Tẩy dầu siêu âm, tẩy điện hóa & Hoạt hóa bề mặt
- Xử lý sạch triệt để màng dầu mỡ và tạp chất bám trong thớ kim loại bằng bể tẩy dầu chuyên dụng.
- Thực hiện hoạt hóa ăn mòn cực dương để mở mạng tinh thể thép nền, tạo liên kết bám dính nguyên tử cực chắc, cam kết lớp mạ không bị bong tách khi trục chịu lực ép và nhiệt độ cao.
Bước 4: Gá đặt đồng tâm & Xi mạ crom cứng chuyên dụng
- Trục rulo được gá thẳng đứng đồng tâm trong bể mạ, bố trí hệ thống thanh anốt chì bao quanh đối xứng dọc thân trục. Kỹ thuật này giúp dòng điện phân bố đều từ tâm ra hai đầu rulo, triệt tiêu tình trạng cháy sần đầu trục hoặc lớp mạ mỏng ở giữa.
- Duy trì nhiệt độ dung dịch (50 – 55°C) và mật độ dòng điện ổn định liên tục để mạ đủ độ dày dư cho công đoạn mài tinh.
Bước 5: Mài tròn chống tâm & Đánh bóng gương hoàn thiện
- Đưa trục sau mạ lên máy mài tròn dài chuyên dụng, mài tinh hạ kích thước về đúng dung sai lắp ghép (h6, k6, f7) và kiểm soát độ đồng tâm trên suốt chiều dài thân trục.
- Đánh bóng nhiều cấp độ với nỉ mịn và sáp chuyên dụng đến khi đạt độ bóng gương không tì vết (hoặc xử lý phun cát/tạo nhám mờ theo đúng bản vẽ kỹ thuật).
Bước 6: Nghiệm thu KCS xuất xưởng & Đóng gói bảo vệ
- Bộ phận KCS kiểm tra lại 100% đường kính thân trục, cổ bạc đạn, độ đảo tâm và soi ngoại quan dưới ánh sáng chuẩn.
- Quét dầu chống gỉ chuyên dụng, quấn màng PE nhiều lớp kết hợp nẹp gỗ/xốp bảo vệ bề mặt gương trong suốt quá trình vận chuyển bàn giao.
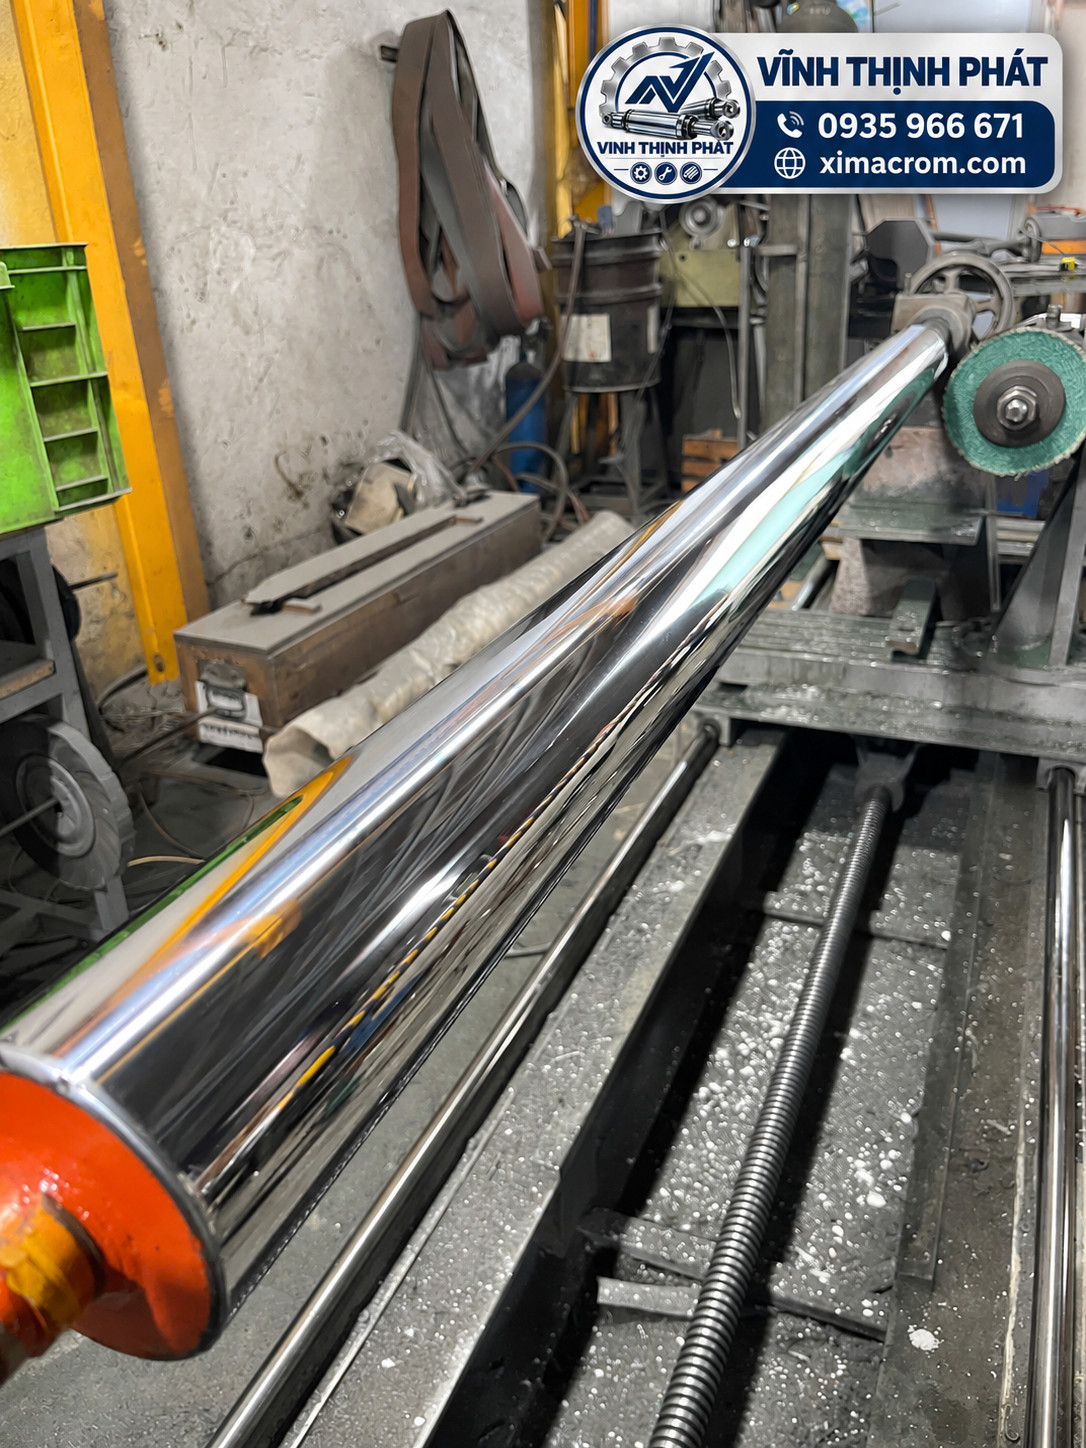
Đánh bóng gương hoàn thiện trục rulo mạ crom cứng đạt Ra < 0.02 µm
4. Các chủng loại trục rulo & con lăn công nghiệp VTP nhận gia công
Xưởng Vĩnh Thịnh Phát trực tiếp tiếp nhận chế tạo mới, sửa chữa và mạ crom phục hồi đa dạng các dòng trục rulo cho nhiều ngành sản xuất trọng điểm:
- Ngành tôn thép & kim loại tấm: Con lăn cán tôn sóng, trục rulo cán nguội, trục nắn phẳng tôn cuộn, con lăn dẫn hướng và trục kéo dây thép.
- Ngành in ấn & bao bì nhựa: Trục rulo in ống đồng, rulo ép nhiệt màng PE/PP/PVC, trục dẫn màng tốc độ cao, rulo tráng phủ keo và trục dao gạt.
- Ngành sản xuất giấy & carton: Lô sấy nhiệt, trục ép ướt, trục ép keo tạo sóng carton và con lăn dẫn băng giấy công nghiệp.
- Ngành chế biến gỗ & cao su: Trục ép ván công nghiệp (MDF, ván ép), rulo cán tấm cao su, trục máy ép lưu hóa và con lăn chà nhám.
- Ngành dệt nhuộm & dây chuyền băng tải: Trục căng vải chống ăn mòn hóa chất nhuộm, con lăn truyền động chịu tải nặng.
(Ngoài trục rulo, đối với các máy ép thủy lực sử dụng chung dây chuyền, quý khách có thể tham khảo thêm quy trình phục hồi ty ben thủy lực bằng xi mạ crom cứng của xưởng chúng tôi).
5. Bảng so sánh: Phục hồi mạ crom trục rulo vs Đặt mua mới hoặc Chỉ tiện thép thường
| Tiêu chí đánh giá | Phục hồi & Mạ Crom Cứng tại VTP | Đặt mua trục mới nhập khẩu | Chỉ tiện lại thép (Không mạ crom) |
|---|---|---|---|
| Chi phí thực hiện | Chỉ tốn 20% – 30% so với mua trục mới | Chi phí rất cao (vật tư, gia công, vận chuyển) | Thấp ban đầu nhưng phải làm đi làm lại nhiều lần |
| Thời gian hoàn thành | Từ 2 – 5 ngày (hỗ trợ xử lý ca gấp) | Chờ đặt hàng từ 3 đến 8 tuần | 1 – 2 ngày |
| Độ cứng & chống mòn | 65 – 70 HRC, chịu ma sát và hóa chất cực tốt | Phụ thuộc chuẩn vật liệu nhà máy gốc | Chỉ 20 – 45 HRC, rất nhanh trầy xước lại |
| Độ bóng & chống dính | Ra < 0.02 – 0.05 µm, bóng gương dễ vệ sinh | Đạt chuẩn theo thông số thiết kế | Dễ bám mực, keo dán và nhanh rỉ sét bề mặt |
| Độ đồng tâm & lắp ghép | Khôi phục đúng dung sai cổ bi & thân trục ban đầu | Chuẩn mới 100% | Bị hụt đường kính sau mỗi lần tiện lại |
6. Lợi thế khi đặt gia công trục rulo tại xưởng Vĩnh Thịnh Phát (Củ Chi)
- Xưởng sản xuất trực tiếp, không qua trung gian: Mọi công đoạn từ hàn TIG, tiện, mài tròn chống tâm đến bể mạ crom và KCS đều thực hiện tại nhà xưởng 102 Võ Văn Bích, Bình Mỹ, Củ Chi, TP.HCM, giúp kiểm soát tiến độ và báo giá gốc tận xưởng.
- Vị trí giao nhận thuận tiện: Nằm ngay cửa ngõ kết nối Hóc Môn, Quận 12 với Bình Dương (KCN VSIP, Sóng Thần, Việt Hương, KCN Đông Nam, Tân Quy...), rất thuận tiện cho xe tải vào lấy và giao trả trục nặng.
- Đa dạng giải pháp xử lý bề mặt khép kín: Bên cạnh thế mạnh mạ crom cứng và phục hồi rulo, VTP sở hữu đầy đủ các bể mạ kẽm, mạ niken, mạ đồng, phủ photphat, nhuộm đen kim loại, điện giải inox và anode nhôm cho các linh kiện đi kèm của máy.
- Đội ngũ thợ cơ khí – xi mạ lành nghề: Trực tiếp các thợ nhiều năm kinh nghiệm đứng máy xử lý các ca trục dài, trục rỗng vách mỏng hoặc trục yêu cầu độ bóng gương khắt khe.
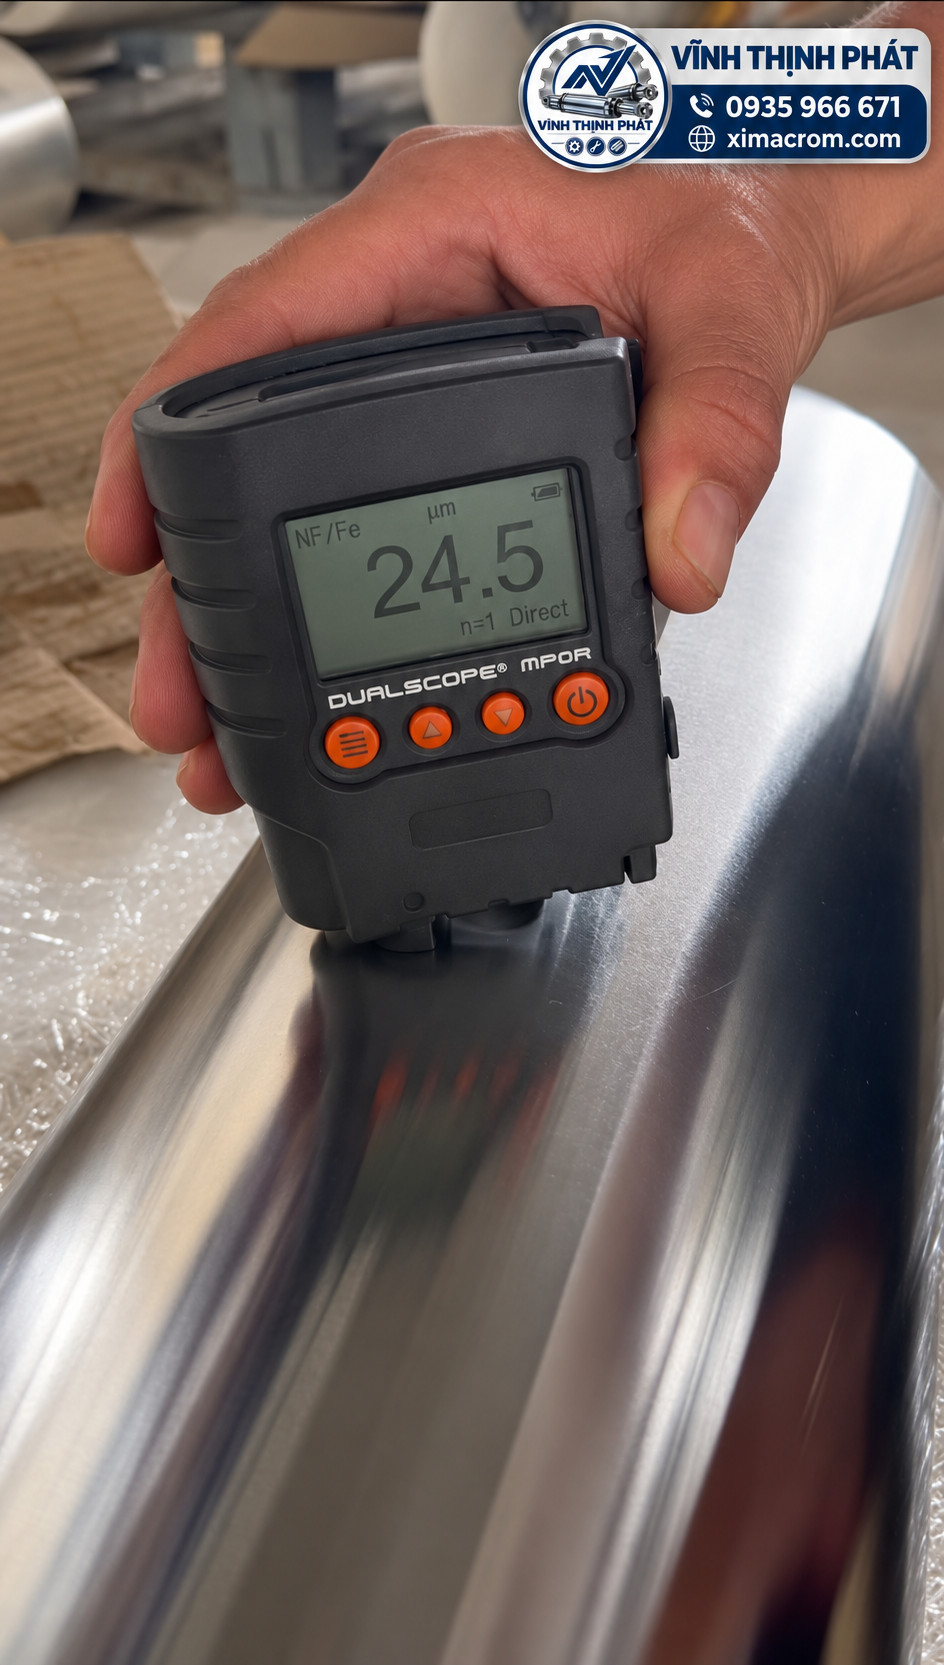
Kiểm tra độ dày lớp mạ crom trục rulo bằng máy đo Dualscope MP0R tại Vĩnh Thịnh Phát
7. Câu hỏi thường gặp (FAQ)
Câu 1: Trục rulo bị mòn cổ bạc đạn (ổ bi) có phục hồi lại được không?
Trả lời: Hoàn toàn phục hồi được. Kỹ thuật viên của Vĩnh Thịnh Phát sẽ kiểm tra độ đảo của trục trước, sau đó hàn đắp bù kim loại hoặc mạ crom đắp dày phần cổ trục bị mòn và mài tròn tinh lại đúng kích thước lắp ghép vòng bi (theo chuẩn dung sai k6/h6) để trục chạy êm, không còn rơ lắc.
Câu 2: Vĩnh Thịnh Phát có nhận chế tạo trục rulo mới từ mẫu cũ hoặc bản vẽ không?
Trả lời: Có. Chúng tôi trực tiếp nhận chế tạo mới hoàn toàn các loại trục rulo, con lăn công nghiệp theo mẫu thực tế hoặc bản vẽ kỹ thuật của khách hàng, bao gồm gia công phôi trục, hàn cổ trục, mạ crom cứng và mài bóng hoàn thiện trọn gói.
Câu 3: Tôi cần bề mặt trục rulo bóng gương hoàn toàn hoặc mạ mờ chống trượt có làm được không?
Trả lời: Được. Tùy vào công năng máy của từng nhà máy (cán màng bóng, in ấn, ép nhiệt hay kéo dẫn vật liệu), VTP sẽ điều chỉnh cấp độ mài đánh bóng gương đạt Ra < 0.02 µm hoặc xử lý tạo nhám mờ đồng đều trước khi mạ crom cứng bảo vệ.
Câu 4: Thời gian phục hồi một trục rulo thường mất bao lâu và bảo hành thế nào?
Trả lời: Thời gian thông thường từ 2 đến 5 ngày làm việc tùy theo đường kính, chiều dài trục và mức độ hư hỏng cần xử lý cơ khí. Tất cả trục rulo gia công tại VTP đều được đo kiểm KCS trước khi xuất xưởng và bảo hành độ bám dính lớp mạ từ 6 đến 12 tháng.
Liên hệ xưởng gia công & báo giá trực tiếp
Quý nhà máy, xưởng sản xuất bao bì, tôn thép, chế biến gỗ hoặc đơn vị cơ khí đang cần chế tạo mới, sửa chữa hoặc xi mạ crom phục hồi trục rulo, con lăn công nghiệp, xin vui lòng liên hệ trực tiếp với xưởng Vĩnh Thịnh Phát để được khảo sát và báo giá nhanh:
- Đơn vị sản xuất: CÔNG TY TNHH VĨNH THỊNH PHÁT — Chuyên Gia Công Xi Mạ & Xử Lý Bề Mặt Kim Loại
- Địa chỉ xưởng: Số 102 Võ Văn Bích, Xã Bình Mỹ, Huyện Củ Chi, TP. Hồ Chí Minh
- Hotline Báo giá / Zalo: 0935 966 671 (Tiếp nhận ảnh hiện trạng, kích thước & bản vẽ)
- Hotline Hỗ trợ Kỹ thuật: 0909 228 515
- Website: https://ximacrom.com
👉 Quý khách chỉ cần chụp ảnh hiện trạng trục rulo kèm kích thước sơ bộ (đường kính × chiều dài thân trục) gửi qua Zalo 0935 966 671, đội ngũ kỹ thuật của Vĩnh Thịnh Phát sẽ tư vấn phương án xử lý tối ưu và gửi báo giá trong thời gian sớm nhất!